
アルミニウム溶接ワイヤ ER5183 が 5083 で優れたパフォーマンスを発揮する理由
アルミニウム部品を接合する必要がある場合、フィラー ワイヤは完成した接合部の動作に直接関係します。この選択は、単に溶接中に溶けるワイヤを選択するだけの問題ではありません。母材の成分、接合部の状態、溶接プロセス、使用前のワイヤの取り扱い方法などすべてが結果に影響を与えます。
これは、5083 アルミニウムを使用する場合に特に関係します。強度と耐食性が重要な用途に広く使用されているため、フィラー材料は母材の特性に適合する必要があります。アルミニウム溶接ワイヤ ER5183 は、その組成がマグネシウム含有量が比較的高いアルミニウム合金に適しているため、この種の作業には一般的に検討されています。
したがって、フィラー ワイヤと 5083 の関係は、単純な製品間の適合以上のものになります。材料組成、ワイヤ直径、シールド条件、表面の清浄度、保管、生産管理はすべて溶接プロセスに影響を与える可能性があります。これらの要素を一緒に見ると、なぜ ER5183 が 5083 とともに使用されるのか、また製造時に何がパフォーマンスに影響を与える可能性があるのかがより明確になります。
ER5183 が 5083 アルミニウム溶接に適している理由
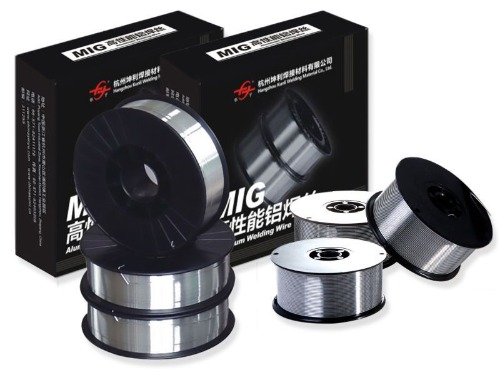
ER5183 と 5083 の関係は、その材料特性から始まります。どちらも、重要な合金元素としてマグネシウムを伴うアルミニウム合金です。これにより、溶加材は高マグネシウムアルミニウム溶接の一般的な要件に適合します。
フィラー ワイヤは、周囲の母材と連携して機能する溶接金属を形成する必要があります。充填剤組成の適合が不十分な場合、完成した接合部は元の材料から期待される特性を提供できない可能性があります。 5083 では、マグネシウム含有フィラーを選択することで、溶接領域と母材との適切な関係を維持することができます。
この一致を評価する際には、考慮すべき要素がいくつかあります。
| 考察 | なぜそれが重要なのか |
| 卑金属の組成 | 充填材の選択に影響を与える |
| マグネシウム含有量 | 溶接金属の特性に影響を与える |
| 腐食環境 | フィラーの選択に影響を与える可能性があります |
| 共同要件 | 溶接方法と材料の選択に影響を与える |
| 表面状態 | 溶接の一貫性に影響を与える可能性があります |
もう一つのポイントは、溶接により局所的に素材が変化することです。接合部の周囲の領域は加熱、溶融、冷却を受けるため、溶接金属は単に母材の触れられていない部分のように動作するわけではありません。適合する組成のフィラーを選択すると、溶接部と周囲のアルミニウムとの間の不必要な差異を減らすことができます。
このため、アルミニウム溶接ワイヤ ER5183 は、完成した接合部の特性が母材の特性との互換性を維持する必要がある 5083 溶接に関連付けられることがよくあります。
マグネシウム含有量はER5183の溶接性能にどのような影響を与えるのか
マグネシウムは、アルミニウム - マグネシウム合金の挙動において重要な役割を果たします。フィラー ワイヤでは、その存在は溶接領域に形成される金属の特性に影響を与えます。
マグネシウムの量は、合金組成の残りの部分と分けて見ることはできません。溶接ワイヤは、バッチごとに動作が一貫しているように、定義された材料範囲で製造されます。組成の変化は、溶融金属の挙動や冷却された溶接部の特性に影響を与える可能性があります。
ER5183 の場合、マグネシウムは、高マグネシウムアルミニウム合金用に設計されたフィラーに期待される特性に貢献します。これが、5083 などの材料を溶接するときに考慮される理由の 1 つです。
ただし、マグネシウムの添加または制御は、単に 1 つの元素を増やすだけではありません。合金の全体的なバランスが重要です。他の元素や不純物も、完成したワイヤや溶接金属の状態に影響を与える可能性があります。
したがって、製造中、メーカーは次の点に注意を払う必要があります。
- 原材料の一貫性
- 合金組成
- 溶解・加工条件
- 素材の清浄度
- 最終的なワイヤーの状態
溶接時にも同じ原理が当てはまります。フィラーワイヤが汚染されているか、不適切に扱われている場合、その意図された材料特性が一貫した溶接プロセスに反映されない可能性があります。
実際的な観点から見ると、マグネシウムの役割は、すべてのアルミニウム溶接ワイヤを交換可能な材料として扱うのではなく、アルミニウム溶接ワイヤ ER5183 が 5083 として考慮される理由を説明するのに役立ちます。
ER5183 を使用する際にワイヤーの直径が重要になるのはなぜですか
ワイヤ直径は比較的単純な仕様ですが、溶接プロセスの制御方法に影響を与える可能性があります。ワイヤが溶接装置に通されるとき、ワイヤが小さいか大きいかは、まったく同じように動作するわけではありません。
選択した直径は、溶接装置、継手の設計、材料の厚さ、および作業位置に関係します。ワイヤがセットアップに十分に適合していない場合、給電やアーク制御がより困難になる可能性があります。
ワイヤの直径は、いくつかの実際的な側面に影響を与える可能性があります。
- ワイヤーがどれだけ安定して送られるか
- ジョイントに入る充填材の量
- オペレーターが溶接を制御する方法
- ワイヤーが装置を通過しやすいかどうか
- 溶接設定の調整方法
アルミ溶接の場合、アルミワイヤは比較的柔らかいため、送り条件には特に注意が必要です。不適切に調整された供給経路、過度の抵抗、または不適切な接触コンポーネントは、ワイヤが溶接領域にスムーズに到達する程度に影響を与える可能性があります。
スプールの状態も重要です。ワイヤの呼び径が適切であっても、ワイヤの巻きが偏ったり、取り扱い中に傷がついたりすると、送給不良が発生する場合があります。
したがって、アルミニウム溶接ワイヤ ER5183 の直径の選択は、個別に購入を決定するのではなく、溶接装置および継手と合わせて検討する必要があります。
シールドガスと溶接の設定は ER5183 にどう影響しますか
フィラーワイヤと母材を選定したら、その周囲の溶接条件が重要になります。アルミニウムは加熱されると周囲の雰囲気と容易に反応するため、溶接領域には適切な保護が必要です。
シールドガスは、溶融溶接領域を周囲の空気から分離するのに役立ちます。ガスの被覆が妨げられると、溶接部が汚染されやすくなる可能性があります。ガスの流れ、トーチの位置、漏れ、ドラフト、ガス供給装置の状態はすべて、ジョイント周囲の保護に影響を与える可能性があります。
溶接設定も連携する必要があります。電流、電圧、ワイヤ送り、移動速度、トーチの動きは独立した制御ではありません。 1 つの設定を変更すると、他の設定の動作が変わる可能性があります。
たとえば、溶接条件に合わないワイヤ送給量を使用すると、アークが不安定になる可能性があります。トーチの動きが速すぎると、接合部に十分な熱や充填材が届かない可能性があります。動きが遅すぎると、局所的に過度の熱が発生する可能性があります。
一貫したプロセスは通常、いくつかのことを同時にチェックすることに依存します。
- 溶接装置は正しく調整されています。
- シールドガスは中断することなく溶接領域に到達します。
- ワイヤは送給経路内をスムーズに移動します。
- 接合面は適切に準備されています。
- トーチの動きはかなり安定しています。
アルミニウム溶接ワイヤ ER5183 は、不適切な機器設定や不適切な接合準備によって生じるすべての問題を補償できないため、これらの条件は重要です。
ER5183 アルミニウム溶接ワイヤで気孔が発生するのはなぜですか
気孔率は、アルミニウム溶接時に注目される問題の 1 つです。溶融材料が冷えるにつれて不要なガスが閉じ込められると、溶接金属内に小さなガスポケットが形成されることがあります。
フィラーワイヤーはトラブルの原因の 1 つにすぎません。湿気、油、汚れ、汚れたベース表面、または不適切なシールドも問題の原因となる可能性があります。
したがって、多孔質の溶接が発生した場合は、周囲の環境を考慮する必要があります。汚染にさらされたワイヤは、きれいな材料とは異なる動作をする可能性があります。卑金属についても同様である。表面の堆積物が溶接領域に入り込み、プロセスを妨げる可能性があります。
検査する一般的な領域は次のとおりです。
- ワイヤー表面
- 卑金属表面
- 保管条件
- ガス供給
- ガス供給装置
- 関節の準備
- 溶接動作
気孔率は、一貫性のない溶接条件に関係している可能性もあります。ガスの適用範囲やトーチの位置が突然変化すると、溶融溶接領域が空気にさらされる可能性があります。溶接ゾーンの周囲で過度の外乱が発生すると、同様の影響が生じる可能性があります。
すべての気孔を溶加材のせいとするよりも、完全な溶接環境をチェックする方が有益です。このアプローチは、溶接プロセス中にワイヤ、母材、機器、および周囲の条件がすべて相互作用するため、アルミニウム溶接ワイヤ ER5183 を使用する場合に特に関連します。
ER5183は他のアルミニウム合金にも使用できますか
ER5183 は 5083 に関連付けられていますが、その使用は単一のアルミニウム合金に限定されません。より有益な問題は、フィラー組成が特定の母材と完成した接合部の要件に適切であるかどうかです。
他のアルミニウム - マグネシウム合金は、マグネシウム含有フィラーを適切にする特性を備えている場合があります。ただし、2 つの材料が両方ともアルミニウム合金であるという事実は、自動的に同じフィラー ワイヤを使用する必要があることを意味するわけではありません。
別の合金を検討する場合は、いくつかの点を確認する必要があります。
| 重要な考慮事項 | 考慮すべき質問 |
| 合金族 | ベースメタルの組成はフィラーと適合しますか? |
| 共同目的 | 溶接部に求められる特性は何ですか? |
| 腐食状態 | 接合部は厳しい環境にさらされるのでしょうか? |
| 溶接方法 | フィラーは選択したプロセスに適していますか? |
| 製造条件 | ワイヤの送給や制御は適切に行えますか? |
これは、異なる充填材間の比較が役立つ場所でもあります。あるアルミニウム合金グループ用に設計されたフィラーは、別のグループ用に設計されたフィラーとは異なる理由で選択される場合があります。
したがって、選択はベースメタルとジョイントの要件から始める必要があります。アルミニウム溶接ワイヤ ER5183 は、他のアルミニウム合金が関係する状況によっては適切な場合がありますが、合金名だけから推測するのではなく、ケースバイケースで適合性を検討する必要があります。
ER5183 溶接ワイヤの保管および取り扱い方法
溶接トーチに到達する前の溶接ワイヤの状態は、作業プロセスに影響を与える可能性があります。したがって、適切な保管は、溶接の開始時にのみ始まる問題ではなく、材料管理の一部です。
ワイヤは湿気、ほこり、油、その他の汚染物質から保護する必要があります。オリジナルのパッケージは保管中に材料を保護するのに役立ちますが、開封後の取り扱いも重要です。
ワイヤの状態を維持するには、いくつかの基本的な方法を実践することができます。
- 未使用のワイヤーは清潔で乾燥した保管場所に保管してください。
- 開いたスプールを湿気がたまりやすい場所に置かないでください。
- ワイヤーは清潔な器具で扱ってください。
- ワイヤーを油やその他の汚染物質から遠ざけてください。
- 溶接装置に置く前にスプールを確認してください。
- 部分的に使用された材料は、使用しないときは保護してください。
パッケージの損傷にも注意が必要です。パッケージが開封されたり、破れたり、不適切な条件にさらされたりした場合は、使用前にワイヤーをチェックする必要があります。
アルミニウム溶接ワイヤ ER5183 は、汚染が一目で確認できるとは限らないため、保管は特に重要です。ワイヤーは、表面状態がすでに変化しているにもかかわらず、使用可能に見えることがあります。
適切な取り扱いは適切な溶接準備に代わるものではありませんが、プロセスから回避可能な変動の原因を 1 つ取り除くことができます。
ER5183 溶接ワイヤの品質チェックに重要なことは何ですか
品質管理は、ワイヤが溶接作業に引き渡される前に始まります。最終製品は、予測可能な方法で加工および使用できるように、一貫した材料組成と物理的状態を維持する必要があります。
メーカーにとって、ワイヤーの検査には外観だけではありません。製造工程では、原材料から成形、表面処理、巻き取り、梱包に至るまで、さまざまな段階での管理が必要です。
重要な検査領域には次のものが含まれます。
| 品質領域 | チェックされる内容 |
| 材料構成 | 合金のちょう度 |
| 線径 | ワイヤーに沿った規則性 |
| 表面状態 | 清潔で適切な表面 |
| ワイヤー形状 | 一貫した成形と巻き取り |
| 給餌条件 | 機器内でのスムーズな移動 |
| 包装 | 保管および輸送中の保護 |
小さなばらつきが送り動作に影響を与える可能性があるため、ワイヤ直径には特に注意が必要です。残留物や汚染は溶接の問題の原因となる可能性があるため、表面状態も重要です。
スプーリングを無視してはなりません。適切に形成されたスプールにより、ワイヤを制御された方法でパッケージから取り出すことができます。材料自体が意図した組成を満たしていても、不均一な巻き、ワイヤの損傷、または不適切な取り扱いにより、供給が困難になる可能性があります。
のために アルミ溶接ワイヤ ER5183 したがって、生産管理は、一見無関係に見えるいくつかの段階を結び付けます。材料組成は溶接金属に影響し、ワイヤ形成は供給に影響し、表面状態は清浄度に影響し、梱包は材料が使用場所にどのように到着するかに影響します。
したがって、ER5183 と 5083 の関係は、フィラー合金そのものだけではなく、それ以上のものによって形成されます。母材、フィラー組成、ワイヤの状態、溶接設定、接合部の準備、保管、および製造管理はすべて、溶接プロセスの動作の決定に関与します。


