
アルミニウム溶接ワイヤの品質をテストする方法: 製造業者のための実践ガイド
ワイヤーがガンに到達する前にテストする必要があるのはなぜですか?
ワイヤが到着するまでの作業は単純です。長さ 3 m の 6061-T6 ボックス セクション、ER5356 の 1.2 mm スプール、午前中ずっときれいなビーズを生成していた MIG ガンです。最初のシームの途中でアークがスパッタリングし始め、溶接面全体に気孔が発生し、ワイヤの送りがぎくしゃくしてきます。マシンは変わっていません。運営者は変わっていない。ワイヤーにはあります。設備や技術が原因とされるアルミニウム溶接の失敗のほとんどは消耗品に原因があり、修正はやり直しよりもはるかに安価です。 ワイヤーをロードする前にテストしてください .
アルミ溶接ワイヤーは欠陥をうまく隠します。表面の酸化物、絞り潤滑剤の残留物、細かい縦方向の傷、真円でない断面、鋳造の不良、さらにはまったく異なる合金でさえも、スプール上では正常に見えることがあります。損傷は後で、気孔率、融合不良、または曲げテストの不合格として溶接内部に現れます。確かに、資格のある溶接手順と熟練したオペレーターに代わるものはありませんが、ワイヤは両方が達成できることの上限を設定します。 15 分間の入荷検査で、スプールが戻りやすいうちに、これらの問題のほとんどが見つかります。
この検査は、アルミニウム溶加材の分類基準である AWS A5.10/A5.10M に準拠する必要があります。これは、サプライヤーのワイヤが満たさなければならない合金組成範囲、直径公差、梱包条件、および認証要件を定義します。貨物が証明書の分類に基づいて追跡できない場合は、その後のすべての小切手をさらに疑ってください。
数分で済む現場チェック
以下のテストはいずれも検査室を必要としません。きれいな糸くずの出ない布、マイクロメーター、そして約 1 メートルのワイヤーを解くのに十分な透明な床スペースが必要です。これらを順番に実行すると、ワイヤの供給と溶接が適切に行えるかどうかを決定する形状、表面、物理学について説明できます。
表面品質: 曲げとねじりのテスト
曲げてねじるテストはスモークテストとも呼ばれ、表面の汚染を迅速に明らかにします。 250 mm のサンプルを切断し、両端から約 50 mm のところで 90° に曲げ、一方の端をペンチでつかみ、もう一方の端を 5 ~ 6 回転ひねります。酸化物や絞りカスが過剰に含まれたワイヤーは、ねじると剥がれたり、煙が出たり、細かい粒子が飛散したりします。ひどい場合は6ターン前に壊れてしまいます。ねじった後、明るい光の下で曲がりを検査します。ダイラインとして知られる縦方向の傷は、サプライヤーの絞りダイスが磨耗しているか、潤滑が不十分であることを意味します。きれいなワイヤーは滑らかで静かな状態を保ち、粒子がありません。次に、きれいな布を 1 ~ 2 メートル引っ張ります。布に灰色または黒の堆積物があれば汚染の証拠であり、薄く均一な光沢があるのは正常です。
キャストとヘリックス: 1 メートルの巻き戻しテスト
スプールからワイヤーを約 1 メートル送り、きれいな床に自然に落下させます。まっすぐに引っ張ったり、無理に平らにしないでください。ワイヤーはループ状になり、2 つの数字で説明されます。キャストは、ループが形成する円の直径です。らせんは、ループの中点が床からどのくらいの高さになるかを表します。 1.2 mm MIG ワイヤの場合、約 300 ~ 600 mm のキャストと 25 mm 以下のヘリックスが実行可能な値ですが、基準は常にサプライヤーが仕様に記載している範囲である必要があります。キャストがきつすぎると、ワイヤーがスプール上で過度に回転し、ライナーと衝突します。高い螺旋は先端で鞭打ち動作を引き起こし、不安定なアークと不規則な堆積を生成します。これが理由です キャストとヘリックスの制御は溶接品質と供給安定性に直接影響します — そして、なぜスプールを取り付ける前にチェックする価値があるのかを説明します。
直径と楕円率: マイクロメーターのチェック
新しいワイヤの長さに沿って 3 つ以上の位置でマイクロメータの読み取り値を取得します。各位置で直径を読み取り、マイクロメーターを 4 分の 1 回転させて再度読み取ります。 1.2 mm ワイヤーの場合、評判の良い工場では直径を次のように維持しています。 ±0.01mm 、楕円率(単一断面での最大読み取り値と最小読み取り値の差)は 0.01 mm 未満にとどまる必要があります。ワイヤーのサイズが小さいと先端との接触が失われ、アークがふらつきます。特大のワイヤーはライナーの詰まりや鳥の巣の典型的な原因です。コンタクトチップのフィット感が電流伝達を安定したアークに変換するため、 直径公差は、ほとんどの購入仕様書が示唆する以上に重要です — ロットごとに確認してください。
合金の検証: ラベルではなく証明書を読む
アルミニウム合金は目で見て識別することはできません。 ER4043 スプールと ER5356 スプールは店頭では同じように見えますが、シリコンベースの 4xxx フィラーとマグネシウムベースの 5xxx フィラーの違いにより、流動性、耐クラック性、溶接後の強度、さらには陽極酸化溶接部の色さえも変わります。したがって、受入れ検査における最も重要な文書は、通常、EN 10204 3.1 に対して発行される工場試験証明書 (MTC) であり、ロットの実際の構成を報告します。
各分類には制限が定義されています。の証明書 ER5356 アルミニウム溶接ワイヤ たとえば、マグネシウムは 4.5 ~ 5.5% の範囲で、シリコンは 0.25% 未満、鉄は 0.40% 未満である必要があります。マグネシウムは 5xxx 溶接部に強度と耐食性を与えるものであるため、下限に向かって変動する証明書はワイヤよりも先に疑問を引き起こすはずです。
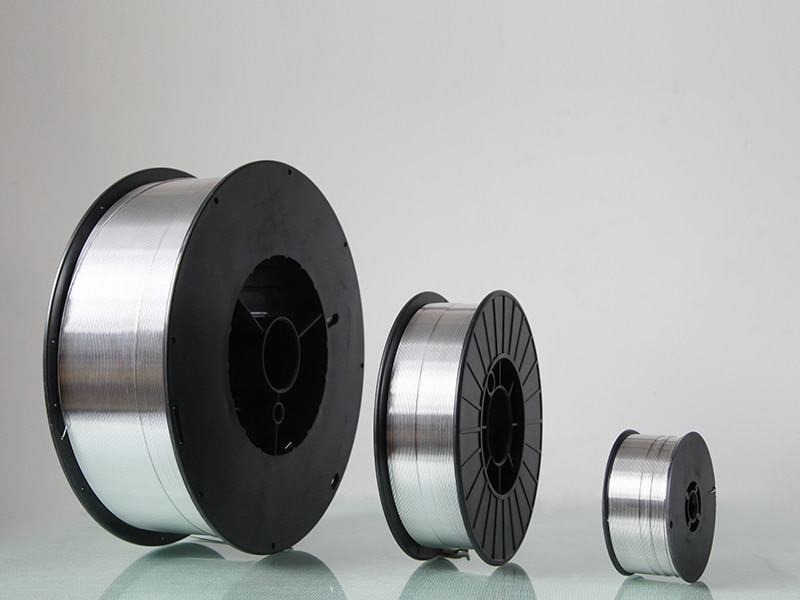 アルミニウム溶接ワイヤ ER5356 - Kunliwelding メーカー Kunli は、理想的な耐食性と強度を備えたアルミニウム溶接ワイヤ ER5356 の頼りになる卸売業者です。マリン、海水浴などに適しています。 製品を見る→
シリコンベースのファミリでは、異なる解釈が必要です。の証明書 ER4043 シリコンアルミニウム溶接ワイヤ シリコンは 4.5 ~ 6.0% 含まれている必要があります。これは合金に流動性と高温亀裂に対する耐性を与えるものです。溶接部を陽極酸化する必要がある場合、そのシリコンの範囲が美的および機械的に重要になります。
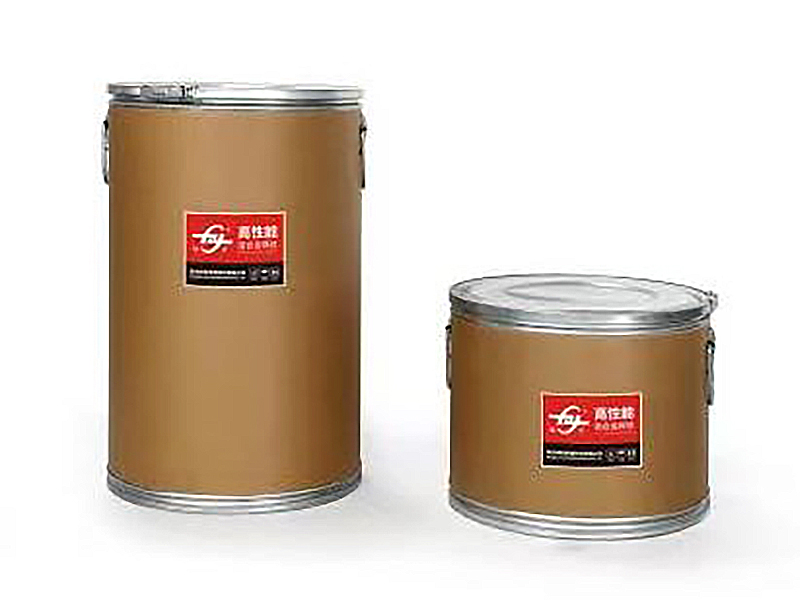 ER4043 アルミニウム溶接ワイヤ メーカー、サプライヤー 中国の ER4043 アルミニウム溶接ワイヤ メーカーおよび OEM/ODM サプライヤーとして、杭州 Kunli 溶接材料有限公司は卸売溶接ワイヤを提供しています。 製品を見る→
証明書のロット番号がすべてのスプール ラベルと一致していることを確認し、日付をメモしてください。湿気の多い環境で長期間保管されたアルミニウム ワイヤは、たとえ組成が完璧であっても、多量の表面水分を吸収して気孔が発生します。接合部が重要であり、サプライヤーが証明されていない場合は、発光分光計 (OES) を使用して数分間かけて材料を確実に特定してください。ただし、ほとんどの製造工場では、慎重にレビューされた MTC と上記の現場チェックを組み合わせるだけで十分です。
15 分間の受入検査チェックリスト
反応ではなく検査をルーチン化するには、店員、QC 検査員、またはリード溶接工がスプールを機械に割り当てる前に約 15 分で完了できるチェックリストを使用します。
| チェックする | 方法 | 受付要項 | 周波数 |
|---|---|---|---|
| スプールとパッケージング | 曲がったフランジや破れた防湿層がないか目視で確認します | 変形なし。露出したワイヤーや汚れたワイヤーがないこと | すべてのスプール |
| 表面の汚染 | 曲げとねじりのテスト。きれいな布で拭いてください | 剥がれ、煙、ダイライン、布の残留物がない | すべてのスプール |
| キャスト | 1mほどほぐします。ループの直径を測定する | サプライヤーが指定した範囲内、例: 1.2 mm の場合は 300 ~ 600 mm | 各ロット |
| ヘリックス | 1mほどほぐします。ループ立ち上がりを測定する | 中点25mm以下 | 各ロット |
| 直径と楕円度 | 3 ポジションのマイクロメーター、各ポジションに 2 軸 | ±0.01mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | 各ロット |
| 合金のトレーサビリティ | MTC、スプールラベル、パッキングリストを比較する | AWS A5.10 制限内の証明書構成。ロット番号が一致する | 各ロット |
| 送りとアークチェック | 実稼働設定ではガンを 2 ~ 3 m 通過させます | スムーズな送り、安定した弧、鳥の巣なし | 各新しいロットの最初のスプール |
結果をスプールまたは受信ログに記録します。チェックに不合格の場合は、スプールを切り離し、証拠を写真に撮り、サプライヤーにロット番号を伝えます。彼らが提供する応答は、証明書と同様に関係について多くのことを示します。
テスト結果からサプライヤーについて何がわかるか
見つかった失敗はさまざまな方向を向いています。表面の汚れやダイ ラインは、サプライヤーのプロセスにおける絞りダイスの磨耗、洗浄不良、または潤滑の弱さを示唆しています。高いヘリックスと一貫性のないキャストは、再スプール時のバックテンションの誤りや輸送中の不注意な取り扱いを示しています。ワイヤの真円度がずれているのは、通常、伸線または矯正の問題が原因で発生します。ロットラベルと一致しない証明書は、最も重大な発見です。これは、サプライヤーのトレーサビリティシステムに穴があることを意味します。
新しいソースにコミットする前に、次のことを理解しておく価値があります。 信頼できるサプライヤーがワイヤの互換性を確保するために行うこと 機器、合金、検査ルーチンに合わせて。独自の描画ラインを運営し、工場の現場に検査機器を置いているサプライヤーは、輸入リールのラベルを貼り直すだけの商社よりも監査が容易です。また、次の 3 つの質問に明確に答えることができる必要があります。
- スプールステーションではキャストとヘリックスはどのように制御されますか?
- 製造ロットごとの直径はどのように確認されますか?
- 工場証明書は倉庫内の実際のバッチを参照していますか?また、そのバッチは熱まで追跡できますか?
構造工事や海洋工事では、高強度フィラーにも同じデューデリジェンスが適用されます。アン ER5183 アルミ溶接ワイヤ 一般的に 5083 プレートに指定されているものは、マグネシウム範囲とともに 0.5 ~ 1.0% のマンガンを示す必要があります。証明書により、熱を溶融物まで追跡できるはずです。文書でそれが裏付けられている場合、製造現場でのテストは単にメーカーがすでに知っていることを確認するだけです。
 アルミニウム溶接ワイヤ ER5183 メーカー - Kunli サプライヤー Kunli メーカーが提供するアルミニウム溶接ワイヤ ER5183 は、優れた強度と正確性を備え、自動車および工業用溶接に適しています。 製品を見る→
最後に 1 つ注意してください。テストは戦いの半分に過ぎません。ワイヤーが通過したら、乾燥した温度の安定した場所に保管し、使用ごとに防湿層を交換し、最初に密封されたパッケージを使用してください。入庫段階で検証した品質は、ワイヤが実際に溶接されるまで存続する必要があります。テストおよび保護されたワイヤは、午後のやり直し作業にかかる費用がかからないワイヤです。


