


アルミ溶接ワイヤー
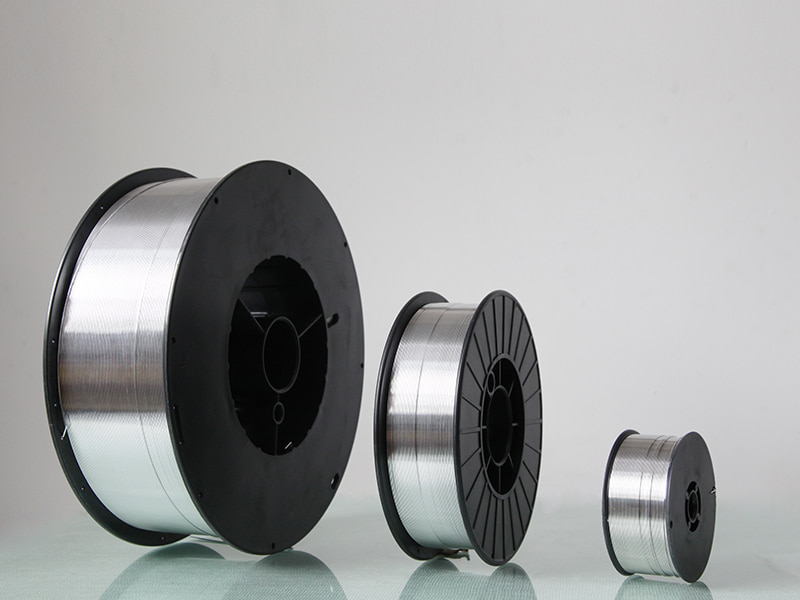
ER5556 アルミニウム溶接ワイヤ
5356 と比較して、5556 にはマグネシウムとマンガンが多く含まれており、強度、靭性、耐食性、溶接性能が高く、5000 シリーズ、6000 シリーズ、7000 合金の溶接に推奨されます。シリーズ、5050、5052、5083、5456、6005A、6061、6063、6082、7005 など。
製品説明

ER5556 アルミニウム溶接ワイヤ
中国から来た、
世界へのマーケティング。

-

30+
重工業テクノロジー分野で使用
-

35
長年にわたる研究開発の経験
-

200+
協力的な大規模研究開発機関
-

20+
世界貿易国と地域
中国から来て、
世界へのマーケティング。
当社のフィールドオペレータの 90% 以上は専門的および技術的な教育を受けた経歴があり、機器の加工と組み立てにおいて長年の経験を持っています。この団結した、献身的で、先駆的で、熟練した経験豊富なチームがあるからこそ、同社のテクノロジーと製品は継続的に更新され、改善され得るのです。


メッセージをお送りください
関連製品


::: 最後のニュース :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jo...
Aug 26, 2026
アルミニウムの溶接は遠くから見ると非常に簡単に見えます。この材料は軽く、成形が簡単で、重量と腐食が実際に収益に影響を与える構造物のあらゆる場所に現れます。ただし、間違った溶接ワイヤを選択すると、接合プロセス全体が誰も予期しないような動...
-
What Welding Conditions Matter for 5183 Aluminium Mig W...
Aug 24, 2026
遠くから見ると、アルミニウムの溶接は非常に簡単に見えます。ワイヤーを送り、アークを打ち、継ぎ目に沿って移動します。しかし、実際の生産現場に足を踏み入れると、いかに多くの小さな変数が静かに結果を形成しているかに気づくでしょう。材料の準備...
-
How Do Aluminum Welding Wire Types Differ Across Fabric...
Aug 19, 2026
A welder standing at a bench, staring at three spools of aluminum wire that all look nearly identical, knows exactly ...
-
What Welding Defects Can 4943 Aluminum Welding Wire Hel...
Aug 17, 2026
完成したアルミニウムの接合部から一歩下がって、ビード全体に点在する気孔やつま先に沿って走るヘアラインの亀裂を見つけるだけだった溶接工は、そのイライラをよく知っています。わずか数分前に作業が完了したように見えた後、完成した接合部に気孔、...
-
Aluminum Welding Wire Quality Control Process Explained...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing P...
Aug 18, 2026
溶接ワイヤの 2 つのスプールには、同じ合金指定、ラベル上の同じ直径、および同じ AWS 分類が記載されていますが、一方はガン内をスムーズに通過し、もう一方は多孔性と不安定なアークを生成します。違いが証明書の化学的性質であること...
業界情報の拡張
詳細については、 ER5556 アルミニウム溶接ワイヤ
ER5556 アルミニウム溶接ワイヤ – 高強度 Al-マグネシウム5ん0.8 フィラーメタル
として Er5556 アルミニウム溶接ワイヤ.html メーカー では、製品構成をアプリケーション、動作制限、インターフェイス、プロジェクトごとに定義された受け入れ基準に適合させます。
杭州昆力溶接材料有限公司は、専門的な ER5556 アルミ溶接ワイヤメーカー 中国のサプライヤーであり、ER5356 よりも高い強度が要求される構造用途向けにこの 5xxx シリーズの溶加材を製造しています。 20 年以上のアルミニウム合金ワイヤ製造経験を活かし、当社は 30 か国以上の造船所、圧力容器製造業者、鉄道およびトラックの製造業者、一般構造工場に MIG、TIG、およびドラム形式の ER5556 を供給しています。
当社の ER5556 には、4.5 ~ 5.5% のマグネシウムと 0.5 ~ 1.0% のマンガンが配合されています。マンガンの添加により固溶強化と結晶粒の微細化がもたらされ、溶接後の熱処理をしなくても溶接のままの引張強度が 340 ~ 370 MPa になります。このワイヤは、酸化物や残留潤滑剤を除去するために表面を削り仕上げて製造されており、水素含有量を 0.12 ml/100g 未満に保ち、気孔率を最小限に抑えた X 線写真品質の溶接を実現します。
製品範囲とパッケージング
当社は、生産環境で最も一般的に使用される直径とパッケージの ER5556 を供給します。すべてのスプールは乾燥剤で真空シールされており、使用するまでワイヤーの表面を保護します。
| フォーマット | 利用可能な直径 | 一般的な梱包 |
|---|---|---|
| MIGスプール | 0.8、0.9、1.0、1.2、1.6、2.4mm | 0.5、2、5、6、7kg |
| TIGストレートロッド | 1.6、2.0、2.4、3.0、3.2、4.0、5.0mm | 1箱5kg、10kg |
| コイル | 2.4、3.0、3.2、4.0mm | 8~15kg |
| ドラム | 0.8、0.9、1.0、1.2、1.6mm | 40、80、180kg |
自動ラインの場合は、フィーダー構成に応じて、D200 (2 kg)、D300 (7 kg)、または K355 (50 kg) スプールを推奨します。ドラムは、大量のロボット溶接セルに使用できます。
用途と基材の適合性
ER5556 は、より高い機械的特性が必要とされる 5xxx シリーズ合金の溶接用に設計されており、多くの 6xxx および 7xxx 合金でも良好に機能します。一般的なベース材料には、5050、5052、5083、5456、6005A、6061、6063、6082、および 7005 が含まれます。一般的な用途には次のようなものがあります。
- 海洋構造物: 船体、海洋プラットフォーム、甲板設備、海洋ライザー
- 圧力容器: 溶接タンク、化学薬品容器、極低温貯蔵庫
- 輸送: 鉄道車両、トラックトレーラー、ダンプ車体、燃料タンカー
- 構造物製作:クレーンブーム、橋梁、足場、アルミ部品
ER5356 と比較して、ER5556 はマンガン含有量が高いため強度と加工性が向上し、耐荷重性や疲労が重要な溶接に最適です。また、厚肉溶接やマルチパス溶接における高温割れに対する耐性も優れています。
化学組成と機械的性質
当社の ER5556 は、AWS A5.10、ISO 18273、および GB/10858 S AL 5556 分類を満たしています。制御された組成により、一貫した溶接金属特性が保証されます。
| 要素 | 限界(wt%) |
|---|---|
| Mg | 4.7~5.5 |
| Mn | 0.5~1.0 |
| Cr | 0.05~0.20 |
| ティ | 0.05~0.20 |
| 鉄 | ≤0.40 |
| シ | ≤0.25 |
| 銅 | ≤0.10 |
| 亜鉛 | ≤0.25 |
| いる | ≤0.0003 |
| その他(それぞれ) | ≤0.05 |
| その他(合計) | ≤0.15 |
5456-H112 母材の典型的な溶接ままの接合特性: 引張強度 310 MPa、降伏強度 160 MPa、伸び 14%。ワイヤの溶融範囲は 570 ~ 635°C、密度は 2.66 g/cm3 です。
溶接パラメータとシールドガス
MIG 溶接の場合、1.2 mm ワイヤの次の開始パラメータを推奨します。
- 電圧: 21 ~ 25 V
- 電流: 130 ~ 190 A
- ワイヤ送給速度:4.5~7.5m/min
- アルゴン流量: 18 ~ 24 L/min
- 突き出し:12~18mm
- パス間温度:120℃以下
ほとんどの用途には 100% アルゴン (純度 99.996%) を使用してください。 12 mm より厚い切片の場合、アルゴン/ヘリウム 75/25 混合物により浸透と濡れが向上します。このワイヤは、幅広いパラメータ範囲にわたって安定したアークと良好なビードの外観を実現します。
品質管理とコンプライアンス
当社の ER5556 は、国際的に先進的な製造ラインと完全な試験設備を備えた杭州工場で生産されています。当社は厳格な品質管理システムを運用しており、DB、CE、ABS、DNV、CCS 認証を取得しています。当社の社内ラボには、発光分光分析、金属顕微鏡検査、引張試験、および手順試験用の溶接ロボットが含まれています。
各生産ロットは、化学組成、機械的特性、溶接性についてテストされます。当社は材料試験証明書と、ご要望に応じて第三者による検査報告書を提供します。当社の月間生産能力は 200 トンを超えており、大規模プロジェクト向けに標準スプールとカスタム パッケージの両方を供給できます。
保管と取り扱い
ワイヤの品質を維持するには、スプールを元の真空密閉パッケージに入れ、10 ~ 35°C、相対湿度 55% 未満で保管してください。開封後は 96 時間以内に使用してください。長期間保管する場合は、スプールを 35 ~ 45°C の加熱キャビネットに置きます。オイルミスト、研削粉、化学薬品の蒸気がかからないようにしてください。ワイヤーを扱うときは、清潔でパウダーフリーの手袋を使用し、ワイヤーが 150 kg 消費されるごとに MIG トーチのテフロン ライナーを交換してください。
ソリューションの構成に使用する情報
正確な見積もりを作成し、適切な ER5556 構成を推奨するには、次のプロジェクトの詳細が必要です。
- 母材合金と厚み
- 溶接プロセス (MIG、TIG、または自動化)
- 必要な線径と梱包形態
- 接合部の設計と溶接位置
- 機械的特性要件 (例: 引張、降伏、伸び)
- コンプライアンス基準または顧客の仕様
- 月間または年間の推定消費量
この情報をもとに、ワイヤーの化学的性質、表面仕上げ、パッケージングをお客様の生産環境に適合させることができます。カスタム直径、スプールタイプ、ラベル付けの OEM/ODM サービスも提供しています。
関連製品
当社のアルミニウム溶接ワイヤ製品群には、次のような他の 5xxx シリーズ オプションが含まれています。 アルミ溶接ワイヤ ER5356 , アルミ溶接ワイヤ ER5183 、およびアルミ溶接ワイヤ ER5087。 4xxx シリーズの用途には、ER4043 シリコン アルミニウム溶接ワイヤと ER4047 アルミニウム ミグ溶接ワイヤを提供します。当社のチームは、お客様のベース合金およびサービス要件に適した溶加材の選択をお手伝いします。
よくある質問
ER5556はどのような母材を溶接できますか?
ER5556 は、5052、5056、5083、5086、5183、5556 などの 5xxx シリーズ アルミニウム合金の溶接用に設計されています。これらの合金に適合する機械的特性と耐食性を提供します。また、多くの構造用途で 6xxx および 7xxx 合金を接合するのにも適しています。
ER5556 は溶接後の熱処理が必要ですか?
いいえ、ER5556 は溶接後の熱処理を行わなくても、溶接されたままの状態で完全な機械的特性を実現します。マンガンを添加すると、溶接直後に固溶強化が得られます。
ER5556 ではどのシールド ガスを使用する必要がありますか?
100% アルゴン (純度 99.996%) を推奨します。 12 mm より厚いセクションの場合、アルゴン/ヘリウム 75/25 混合物を使用すると、浸透と湿潤作用が向上します。
ER5556 で溶接すると気孔が発生する原因は何ですか?
多孔性は通常、ワイヤ表面の水分、基材の汚染、またはシールドガスの不適切な適用によって発生します。湿度が 55% 未満であることを確認し、ベースメタルを徹底的に洗浄し、ガス流量を確認します。
カスタムパッケージやOEMラベルを提供できますか?
はい、OEM/ODM サービスを提供しています。お客様の仕様に応じてスプールのサイズ、パッケージング、およびラベルをカスタマイズできます。要件をお知らせください。カスタマイズされたソリューションを提供します。

お問い合わせ
-
中国浙江省杭州蕭山区濮陽町建浦路2号 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
