
アルミニウム溶接ワイヤの伸び: 溶接の品質を決定する重要な要素
山東省の製造工場は昨年、輸入品の ER5356 から低コストの現地ワイヤに切り替えました。化学証明書ではマグネシウムが 4.8% と示されていましたが、ロット試験報告書では伸びが予想される 22% ではなく 11% と記載されていました。 2 週間以内に、曲げテストの不合格率は 30% に達し、5083 プレートの MIG 溶接部に治具の取り外し中に融着線に沿って亀裂が発生しました。
ワイヤーは化学仕様を満たしていましたが、依然として生産には失敗していました。欠落している仕様は伸びです。アルミニウム溶接ワイヤの場合、伸びは合金の設計、伸線および焼きなましプロセス、および最終的な溶接の完全性を結び付ける機械的特性です。ほとんどの購入者がスキップする番号でもあります。
アルミニウム溶接ワイヤの伸びが実際に測定するもの
伸びは、標準化された引張試験においてワイヤサンプルが破断点に達するプラスチックの伸びのパーセンテージであり、材料証明書で入手できるフィラーメタルの延性の最も直接的な尺度です。
AWS A5.10 で定義された引張試験では、ワイヤサンプルが破断するまで引っ張られ、伸びはゲージ長の増加を元の長さで割った値であり、パーセントで表されます。伸びが大きいということは、ワイヤが破断する前により多くの塑性ひずみを吸収することを意味します。溶接デポジットでは、同じ特性によって、凝固した金属が収縮応力下で引き裂かずに伸びることができるかどうかが決まります。
2 つの価値観が重要です。ワイヤの伸びは原料を表します。溶接後の溶着伸びは、凝固した溶接金属を表し、実際の使用パフォーマンスを予測します。完全なテストレポートには両方が記載されています。
伸びが溶接品質に直接影響する理由
適切な伸びを備えた溶接デポジットは凝固亀裂に抵抗し、ガイド付き曲げ試験に合格し、脆性破壊を起こすことなく使用荷重に耐えますが、低伸びのフィラーはこれら 3 つすべてのリスクを倍増させます。
溶接部が冷えると、アルミニウムは体積で約 6% 収縮し、その歪みに対応するために凝固した堆積物が塑性変形する必要があります。脆性温度範囲での熱間亀裂耐性は化学によって制御されますが、凝固後は伸びによって負荷がかかります。曲げ試験は、別の形状における伸び試験です。
- 曲げテストに合格し、エッジの破れはありません
- ひび割れと応力上昇部がひずみを吸収します
- MIG ガンでの一貫したワイヤ供給
- 構造フレームの信頼できる疲労挙動
- 治具のリリース時にフュージョンラインの亀裂が発生する
- 船舶および鉄道コンポーネントの曲げ不良品
- クレーターやスタートストップ点の亀裂
- 振動アセンブリの早期故障
海洋および極低温製造業者は、強度と延性を高めるためにマグネシウム合金 5xxx フィラーを選択しています。
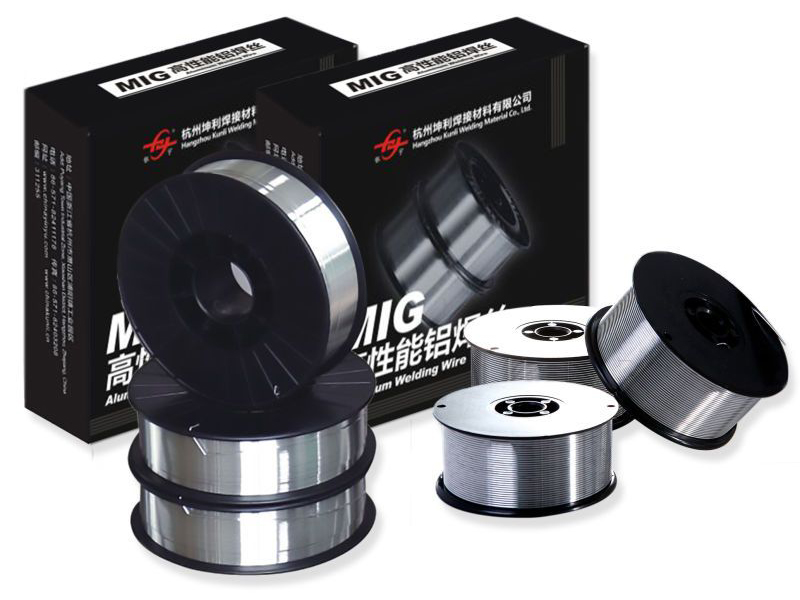 ER5183 海洋および極低温用途向けアルミニウム溶接ワイヤ このマグネシウム マンガン フィラーは、高い溶接後の強度と海水耐食性を備えているため、証明書で伸び値を確認する必要がある 5xxx シリーズの継手にとって信頼できる選択肢となります。 製品を見る→
最終伸びを決定する 5 つの要素
合金の化学的性質、冷間引抜き履歴、最終焼鈍、線径、表面状態を組み合わせて、証明書に印刷される伸び値を設定します。
- 合金の化学。 マグネシウムは加工硬化率と最終強度を高めます。シリコンは延性を低下させます。 ER5356 および ER5183 は、同等の焼き戻しで ER4043 よりも高い伸びを実現します。
- 線引きとアニーリングの履歴。 ロッドから 1.2 mm まで冷間引抜きを行うと、強度が向上し、伸びが失われます。適切な最終焼鈍により延性が回復します。アニーリングが不十分なワイヤは 10 ~ 15 ポイント低く配線できます。
- ワイヤー径。 1.0 mm 未満のワイヤでは、より累積的な絞り減少が発生し、1.6 mm ワイヤの伸びに一致させるためにはより厳密なアニーリング制御が必要になります。
- 表面状態。 傷、形成された潤滑剤、および酸化パッチは、引張試験において早期破壊を引き起こし、コンタクトチップの寿命を縮めるノッチとして機能します。
- バッチの一貫性。 アニール炉の温度がわずかに変動すると、化学的性質が同じロット間で伸びが 5 ~ 8 ポイント変化する可能性があります。
アプリケーションが 5xxx 合金の高い延性に依存している場合は、注文する前に文書化された値を確認してください。
 伸び値が文書化された ER5356 アルミニウム溶接ワイヤ 5xxx および 6xxx 合金に推奨されるこの 5% マグネシウム ワイヤーは、陽極酸化されたベースメタルの色と一致します。注文する前に、記載されている伸びを AWS A5.10 と比較して、延性要件を満たしていることを確認してください。 製品を見る→
ワイヤを調達するときに伸びを確認する方法
ロット固有の機械試験レポートを依頼し、ゲージ長と試験方法が AWS A5.10 に一致していることを確認し、独自の受入検査でその数値を検証します。
- パンフレットの範囲ではなく、納品されたドラムの実際のテストデータを引用した適合証明書を要求します。
- 原料の軌跡を確認してください: ベース合金、線材ソース、伸線パス、および焼きなまし記録。
- 試験方法を確認する。ゲージ長が異なると伸び率も異なります。
- 重要な作業では、溝付きプレート上でガイド付き曲げテストを実行します。
| 合金 | ワイヤの伸び、焼きなまし | 堆積伸び | 特徴 |
| ER1100 | 30-40% | 18-30% | 最大の延性、低強度 |
| ER4043 | 12~18% | 6-12% | シリコンベース、耐クラック性、陽極酸化処理マッチ |
| ER4943 | 15~20% | 9-14% | ER4043より強度が高く、色調も良好 |
| ER5356 | 20~26% | 14-19% | 高強度、延性、色調一致 |
| ER5183 | 20~25% | 15~20% | 海洋グレードの極低温靭性 |
| ER5556 | 22~28% | 15~20% | 最高のマグネシウム、最高の強度 |
6061 およびその他の熱処理可能な合金の場合、ER4043 は引き続きデフォルトのフィラーであり、広く在庫されています。
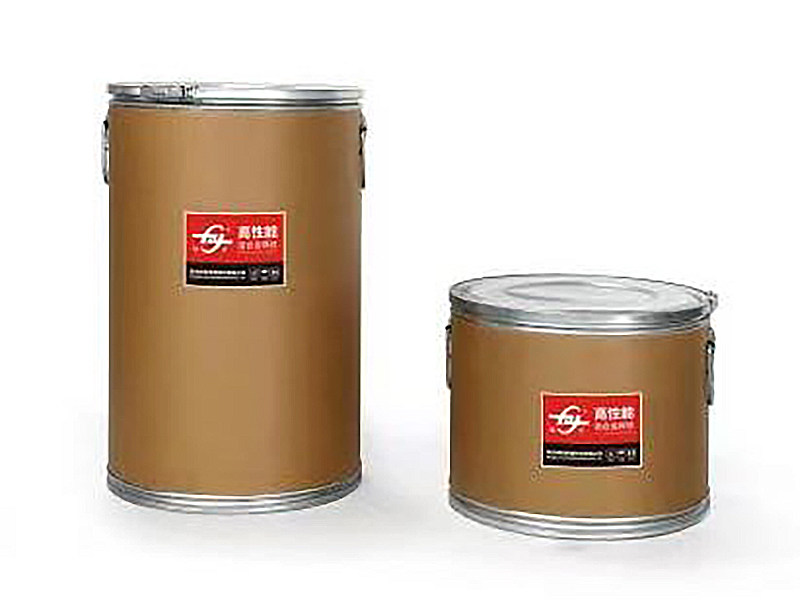 ER4043 熱処理合金用シリコンアルミニウム溶接ワイヤ 豊富に在庫のある 5% シリコンフィラーで、優れた流動性を備え、6061 および類似の合金に最適です。使用前にメーカーのプロセス記録を確認し、伸びがバッチ間で一貫していることを確認してください。 製品を見る→
メーカーが次のことを文書化していることを確認します。 合金からワイヤー完成までの品質管理プロセス リクエストに応じてプロセス記録を提供できます。トレーサビリティは、伸びがバッチ間で再現可能であることを示す唯一の実用的な証拠です。
構造的なプログラムについては、組織的な検証を探してください。 Hangzhou Kunli Welding Materials Co., Ltd. は、DB、CE、ABS、DNV、CCS の承認を取得しており、CRRC および Maersk と認定供給関係を結んでいます。
生産時に伸びを保護するための実際的な手順
ワイヤに組み込まれた伸びは、保管、供給システム、および溶接パラメータによって表面の損傷、吸湿、およびアークでの意図しない変化が防止される場合にのみ維持されます。
- 開いたスプールは相対湿度 40% 未満の乾燥したキャビネットに保管してください。湿気により酸化層が成長し、亀裂の開始剤として機能します。
- PTFE ライナーを最小限の曲げでフィードスルーします。キンクはワイヤを冷間加工し、延性を低下させます。
- ボアの磨耗が 0.1 mm を超えた場合はコンタクト チップを交換します。先端が磨耗すると摩擦が加わり、ワイヤーに傷がつきます。
- 突き出しを 15 ~ 20 mm の範囲に保ちます。過度の突き出しは抵抗加熱を増加させます。
- ワイヤーは使用するまで元のパッケージに保管してください。皮脂は多孔性経路を作成します。
ワイヤーの伸びに関するよくある質問
アルミニウム溶接ワイヤの伸び率はどれくらいですか?
アニールされたワイヤの場合、5xxx 合金は通常 20 ~ 28%、4xxx 合金は 12 ~ 18%、ER1100 は 30% 以上を実現します。構造サービスの預金の場合、最低 14 ~ 18% が信頼できるしきい値です。
伸びが大きいほど常に溶接品質が優れていることを意味しますか?
No. ER4043 は ER5183 よりも伸びが低くなりますが、シリコンが凝固範囲を制御するため、熱処理可能な合金での耐亀裂性が優れています。伸びと強度、腐食反応、亀裂挙動のバランスをとります。
5xxx ワイヤーが 4xxx ワイヤーよりも高い伸びを示すのはなぜですか?
5xxx ワイヤのマグネシウムは、4xxx ワイヤの延性を制限する脆いシリコンネットワークなしで固溶体によって強化されます。アニーリングにより伸線ワイヤの延性が回復します。化学は上限を設定します。
アルミニウム溶接ワイヤの伸び試験を規定する規格はどれですか?
AWS A5.10 はアルミニウムフィラー金属を分類し、引張手順を参照しています。 ISO 18273 は合金の名称を定義しています。同じゲージ長と試験方法の下でのみ値を比較してください。


